

Jeśli prowadzisz zakład przemysłowy, w którym toczy się ciągła walka z pyłem – pomyśl o zakładach obróbki drewna, kopalniach, zakładach przetwórstwa zboża lub warsztatach zajmujących się materiałami budowlanymi – wiesz, jak bezlitosne może być to środowisko dla krytycznego sprzętu. Dla tych, którzy korzystają z przetwornic częstotliwości (VFD) 380 V, ochrona tych urządzeń to nie tylko zadanie konserwacyjne — to różnica między płynnymi liniami produkcyjnymi, kosztownymi przestojami i nieoczekiwanymi rachunkami za naprawy. Jako dostawca VFD 380 V przez lata współpracowałem z dziesiątkami zespołów, które borykały się z awariami VFD związanymi z kurzem, a dziś dzielę się praktycznymi, popartymi naukowo strategiami, które przetestowaliśmy, aby zapewnić niezawodną pracę tych napędów w przestrzeniach narażonych na kurz.
Po pierwsze, ważne jest, aby zrozumieć, dlaczego pył stanowi takie zagrożenie dla napędów VFD 380 V. Napędy te kontrolują prędkość i moment obrotowy silnika poprzez konwersję prądu przemiennego, a ich wewnętrzne komponenty — w tym płytki drukowane, kondensatory, wentylatory chłodzące i radiatory — są precyzyjnie zaprojektowane do pracy w wąskich granicach temperatury i czystości elektrycznej. Drobny pył (często mierzący 10 mikronów lub mniej) jest najbardziej podstępny: może przedostawać się przez małe szczeliny w obudowach VFD, osadzać się na wrażliwej elektronice i powodować dwa główne problemy. Po pierwsze, pył działa jak izolator, który zatrzymuje ciepło, przeciążając układy chłodzenia i podnosząc temperaturę wewnętrznych podzespołów powyżej ich progów znamionowych. Po drugie, pył przewodzący (taki jak cząsteczki metalu, pył węglowy lub pył zbożowy zmieszany z pozostałościami olejów) może tworzyć niezamierzone ścieżki elektryczne pomiędzy ścieżkami płytki drukowanej, prowadząc do zwarć, wyładowań łukowych lub trwałego uszkodzenia podzespołów. Widziałem, jak napęd inwerterowy o mocy 7,5 kW uległ awarii w młynie zbożowym już po sześciu miesiącach, ponieważ pył z mąki pokrył jego wewnętrzny radiator, uniemożliwiając urządzeniu rozpraszanie ciepła i spalenie modułu mocy — więc nie jest to problem hipotetyczny.
Zacznijmy od najbardziej podstawowego kroku: wyboru odpowiedniego napędu VFD 380 V dla środowiska podatnego na kurz. Nie wszystkie napędy VFD są zbudowane tak samo, a wybór standardowej jednostki ogólnego przeznaczenia spowoduje awarię jeszcze przed jej włączeniem. Kupując napęd VFD, należy preferować modele o stopniu ochrony IP przeznaczone do pracy w trudnych warunkach. W zapylonych środowiskach należy szukać minimalnego stopnia ochrony IP54 — oznacza to, że dysk jest chroniony przed kurzem (ograniczone wnikanie kurzu, które nie zakłóca pracy) i chroniony przed rozpryskami wody, co jest zaletą, jeśli od czasu do czasu trzeba wyczyścić przestrzeń. W przypadku zastosowań o dużym zapyleniu, takich jak piaskowanie lub górnictwo, zastosuj stopień ochrony IP65, który zapewnia pyłoszczelność i odporność na strumienie wody. Jako dostawca ściśle współpracowaliśmy z naszym zespołem inżynierów, aby udoskonalić naszą linię VFD 380 V, aby spełniała te wymagania IP, i zawsze doradzam klientom, aby najpierw sprawdzili stopień ochrony IP, a nie tylko moc wyjściową. Na przykład napęd VFD o mocy 100 KM, który doskonale sprawdza się w czystym magazynie, może nie być wyposażony w uszczelnienie lub filtrację zatrzymującą pył węglowy, dlatego niezwykle ważne jest dopasowanie urządzenia do konkretnego wyzwania związanego z pyłem.
Następnie ulepszenie obudowy i systemu filtracji konfiguracji VFD nie podlega negocjacjom. Nawet dysk IP o wysokich parametrach może mieć problemy, jeśli zostanie zainstalowany w pomieszczeniu o dużej zawartości pyłu unoszącego się w powietrzu, ponieważ z biegiem czasu uszczelki mogą ulec degradacji lub wokół otworów wentylacyjnych może gromadzić się kurz. Kluczem jest tutaj zrównoważenie wentylacji i uszczelnienia — przetworniki VFD generują ciepło, więc nie można ich całkowicie uszczelnić, ale można ulepszyć ich chłodzenie i filtrację, aby wyłapywać kurz, zanim dotrze do wewnętrznych elementów. Po pierwsze, rozważ dodanie zewnętrznych filtrów wentylacyjnych dostosowanych do wielkości cząsteczek kurzu w Twoim obiekcie. W przypadku drobnego pyłu należy stosować filtry klasy HEPA o współczynniku MERV 14 lub wyższym; zatrzymują one 95% cząstek mniejszych niż 1 mikron, zapobiegając przedostawaniu się ich do ścieżki wentylacyjnej dysku. Nie wystarczy jednorazowa instalacja tych filtrów – należy zaplanować cotygodniowe lub dwutygodniowe kontrole, ponieważ zatkane filtry ograniczają przepływ powietrza, co w rzeczywistości powoduje przegrzanie gorsze niż gromadzenie się kurzu. Z mojego doświadczenia wynika, że wielu operatorów popełnia błąd ignorując konserwację filtra, ponieważ dysk nadal tymczasowo działa, ale jest to krótkowzroczne rozwiązanie, które prowadzi do poważnych awarii. Kolejna wskazówka: jeśli pozwala na to Twoja placówka, zamontuj VFD w dedykowanym, zamkniętym panelu z własnym systemem filtrowanej wentylacji, oddzielonym od reszty zakurzonego obszaru roboczego. Panel ten powinien mieć własne czujniki temperatury i kurzu, które uruchamiają alarm, jeśli filtry wymagają wymiany, aby można było rozwiązać problemy, zanim spowodują uszkodzenia.

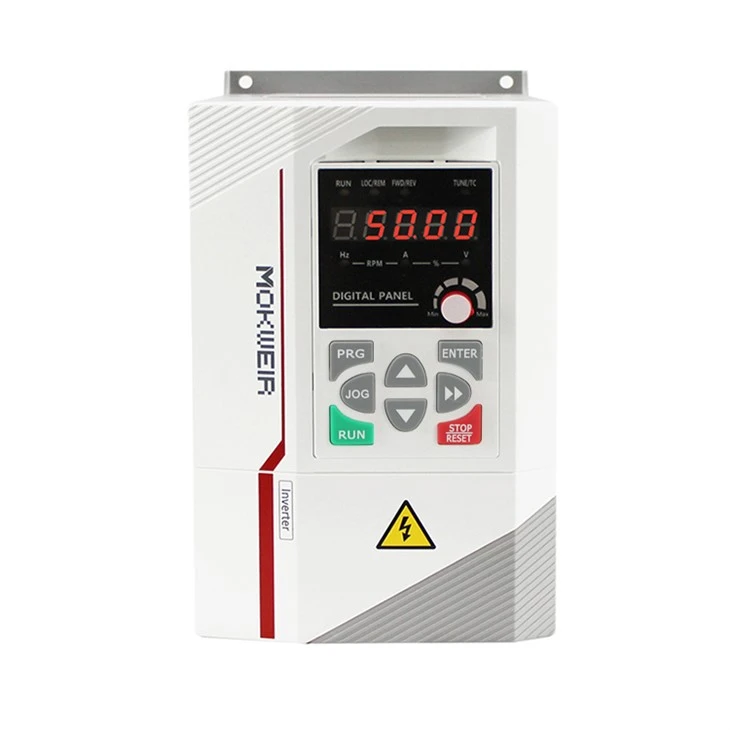
Następnie kluczowe znaczenie ma ustalenie rygorystycznego harmonogramu regularnej konserwacji dostosowanego do narażenia na pył. Nawet najlepiej uszczelniony i filtrowany napęd VFD będzie wymagał uwagi, ponieważ kurz w końcu przedostanie się do środka. Rozbijmy to według częstotliwości: codziennie, co tydzień, co miesiąc i co rok. Codzienne kontrole są proste: wystarczy spojrzeć na wyświetlacz napędu, aby upewnić się, że temperatura mieści się w zakresie znamionowym (zwykle od -10°C do 50°C lub od 14°F do 122°F) i czy nie ma kodów błędów związanych z przegrzaniem lub usterkami elektrycznymi. Co tydzień należy sprawdzać zewnętrzny filtr VFD lub jego obudowę: jeśli jest wyraźnie pokryty kurzem, delikatnie odkurz go odkurzaczem o niskim ssaniu (silne ssanie może uszkodzić filtr) lub wytrzyj go niestrzępiącą się szmatką. Nigdy nie używaj sprężonego powietrza do wydmuchiwania kurzu z filtrów, ponieważ może to spowodować przedostanie się cząstek przez filtr do przetwornicy częstotliwości. Co miesiąc otwieraj obudowę VFD (oczywiście przy wyłączonym zasilaniu — zawsze postępuj zgodnie z odpowiednimi procedurami blokowania/oznaczania) i sprawdzaj elementy wewnętrzne. Użyj miękkiej, suchej szczotki, aby usunąć kurz powierzchniowy z radiatora, wentylatora chłodzącego i płytki drukowanej, uważając, aby nie wygiąć żadnych delikatnych styków ani śladów. Jeśli zobaczysz grubą warstwę kurzu, możesz delikatnie ją zdmuchnąć strumieniem suchego azotu pod niskim ciśnieniem, ale tylko jeśli jesteś w tym przeszkolony – elektryczność statyczna ze sprężonego powietrza może uszkodzić wrażliwą elektronikę. Co roku zaplanuj profesjonalną kontrolę: nasz zespół często stwierdza, że luźne połączenia przewodów lub zużyte uszczelki w wyniku ciągłego narażenia na kurz mogą powodować wahania mocy, dlatego dokręcenie zacisków i wymiana uszkodzonych uszczelek to kluczowe kroki zapobiegające nieoczekiwanym awariom. Nie mogę wystarczająco podkreślić, jak wielu klientów przychodzi do nas po awarii VFD, mówiąc: „nigdy nie pomyśleliśmy, żeby zajrzeć do środka” – kurz gromadzi się powoli, więc problem nie jest zauważalny, dopóki nie jest za późno.
Inną często pomijaną strategią jest modyfikowanie parametrów roboczych VFD w celu zmniejszenia naprężeń związanych z pyłem. Większość operatorów stale pracuje na pełnych obrotach swoich napędów VFD, jednak dostosowanie ustawień może obniżyć wytwarzanie ciepła i zmniejszyć naprężenia, które powodują, że pył jest bardziej szkodliwy. Na przykład ustawienie częstotliwości nośnej falownika VFD (szybkości przełączania zasilania) na niższy poziom (od 2 kHz do 4 kHz zamiast domyślnych 8 kHz) zmniejsza szum elektryczny i ilość ciepła wytwarzanego przez przemiennik. Chociaż może to powodować nieznaczny wzrost buczenia silnika, ma to znaczący wpływ na temperaturę wewnętrznych komponentów, co zmniejsza problemy z izolacją spowodowane kurzem. Można także dostosować czasy przyspieszania i zwalniania: powolne zwiększanie prędkości silnika zamiast pracy z pełną prędkością natychmiast zmniejsza prąd rozruchowy, co obniża ciepło i zapobiega skokom napięcia, które mogą wciągać kurz do ścieżek elektrycznych napędu. Zalecamy również unikanie przeciążania napędu VFD — praca napędu VFD o mocy 100 KM z silnikiem o mocy 110 KM powoduje niepotrzebne obciążenie komponentów, czyniąc je bardziej podatnymi na uszkodzenia spowodowane kurzem. Zawsze należy dobierać odpowiedni rozmiar napędu VFD w oparciu o ciągłe obciążenie silnika, a nie tylko jego obciążenie szczytowe.
Poczekaj, porozmawiajmy o częstym pytaniu, które otrzymuję: czy samodzielne przetwornice częstotliwości działają lepiej w środowiskach narażonych na zapylenie? Krótka odpowiedź brzmi: zależy to od urządzenia i instalacji. Samodzielne falowniki VFD z przetwornicą częstotliwości, takie jak nasze modele VFD 380 V, zaprojektowano z myślą o elastyczności, ale kluczowa jest ich obudowa i filtracja. Jeśli używasz samodzielnego urządzenia w bardzo zakurzonym pomieszczeniu, zalecamy dodanie zewnętrznej osłony przeciwpyłowej, gdy napęd nie jest używany, a także dodatkowego filtra zewnętrznego do jego wentylacji. W przypadku klientów, którzy działają w środowiskach półzakurzonych, kompaktowa, samodzielna jednostka o stopniu ochrony IP54 może doskonale działać, pod warunkiem konsekwentnej konserwacji. Kiedyś współpracowałem z warsztatem stolarskim, który przeszedł z nieuszczelnionego VFD ogólnego przeznaczenia na nasze samodzielne urządzenie o stopniu ochrony IP54 i dodał cotygodniowe kontrole filtrów — czas przestojów spowodowany awariami VFD spowodowanymi pyłem spadł z trzech razy w roku do zera, co pozwoliło zaoszczędzić ponad 20 000 dolarów na stratach produkcyjnych w ciągu pierwszych sześciu miesięcy.
Powinniśmy również zająć się konkretnymi zagrożeniami związanymi z różnymi rodzajami pyłów. Nie każdy pył jest taki sam, dlatego strategię ochrony należy dostosować do cząstek występujących w obiekcie. W przypadku pyłów przewodzących (wióry metalowe, pył węglowy, suchy cement) głównym ryzykiem są zwarcia, dlatego krytyczne jest możliwie szczelne uszczelnienie obudowy przemiennika i zastosowanie filtrów antystatycznych. Filtry antystatyczne zapobiegają gromadzeniu się ładunków elektrostatycznych, które mogą wciągać cząsteczki do napędu i tworzyć łuki elektryczne. W przypadku pyłów nieprzewodzących (mąka, zrębki, zboże) głównym ryzykiem jest gromadzenie się ciepła, dlatego ważniejsza jest poprawa wentylacji i regularne czyszczenie radiatora. Na przykład zakład przetwórstwa zboża odniesie korzyść z comiesięcznego czyszczenia radiatora, podczas gdy zakład metalowy będzie musiał co miesiąc sprawdzać wewnętrzne płytki drukowane pod kątem gromadzenia się kurzu, aby zapobiec zwarciom.
Dowiedziałem się również, że przeszkolenie zespołu w zakresie podstawowej konserwacji napędów VFD jest jedną z najskuteczniejszych strategii ochrony. Większość przestojów nie jest spowodowana katastrofalnymi awariami — są one spowodowane drobnymi, możliwymi do uniknięcia problemami, takimi jak zatkany filtr, którego nikt nie zauważył, lub luźny przewód przeoczony podczas szybkiego sprawdzania. Oferujemy naszym klientom bezpłatne seminaria internetowe na temat konserwacji VFD w środowiskach narażonych na zapylenie i odkryliśmy, że członkowie zespołu, którzy rozumieją, jak kurz wpływa na napęd, są bardziej skłonni do zgłaszania drobnych problemów, zanim przerodzą się w duże. Na przykład operator instalacji, który wie, że słaby gwizd wentylatora chłodzącego VFD oznacza, że filtr jest zatkany, sprawdzi to natychmiast, zamiast ignorować problem do czasu przepalenia się wentylatora i przegrzania napędu.
Zakończmy to jasnym wezwaniem do działania dla każdego, kto ma do czynienia z problemami VFD związanymi z pyłem. Jeśli szukasz napędu VFD 380 V przeznaczonego do pracy w trudnych, zapylonych środowiskach lub potrzebujesz pomocy w optymalizacji bieżącej konfiguracji, nasz zespół jest tutaj, aby Ci pomóc. Zaprojektowaliśmy naszą linię wysokowydajnych napędów VFD, w tym [jednofazowy przetwornica częstotliwości] i [napęd VFD o mocy 100 KM], mając na uwadze odporność na kurz i możemy pomóc Ci wybrać odpowiednią jednostkę do konkretnego zastosowania. Niezależnie od tego, czy potrzebujesz falownika o mocy 7,5 kW do małego warsztatu, czy większego przetwornicy częstotliwości VFD do zastosowań w przemyśle ciężkim, zapewniamy spersonalizowane wsparcie, aby zapewnić niezawodną pracę Twojego sprzętu w warunkach narażonych na zapylenie.
Referencje
- Norma NEMA 250: Obudowy sprzętu elektrycznego (maksymalnie 1000 woltów), Krajowe Stowarzyszenie Producentów Sprzętu Elektrycznego, 2021.
- „Wpływ pyłu na wydajność przemiennika częstotliwości”, Magazyn Industrial Maintenance & Plant Operation, 2022.
- Wytyczne dotyczące stopnia ochrony IP: Ochrona przed wnikaniem sprzętu elektrycznego, norma Międzynarodowej Komisji Elektrotechnicznej (IEC) 60529, 2019.
- „Strategie ograniczania pyłu w przemysłowych napędach VFD”, Plant Engineering Journal, tom. 76, nr 4, 2023.